Comment fonctionne une machine de tri du caoutchouc et du plastique ?
Apprenez comment les machines de tri du caoutchouc et du plastique atteignent une pureté de 99 %+ en utilisant la friction miroir et la technologie de séparation par rebond sans produits chimiques ni eau.
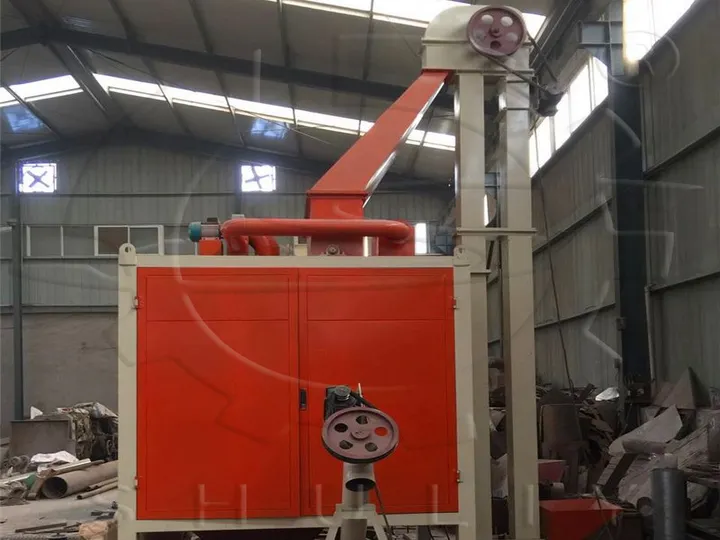
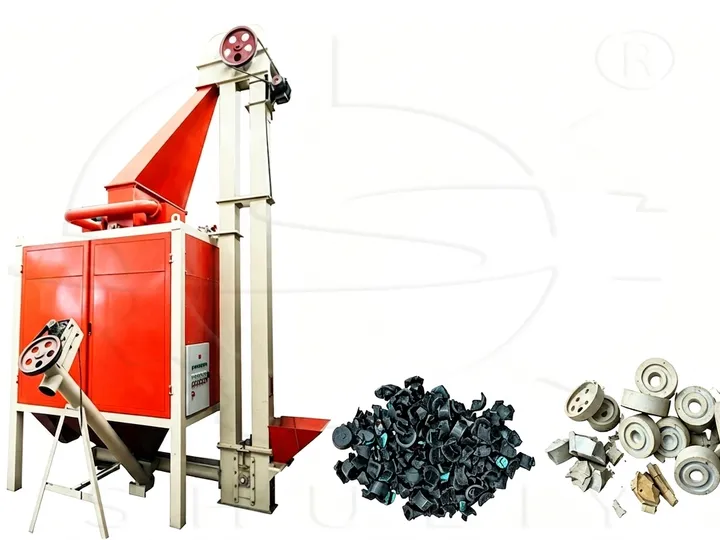
Les machines de tri caoutchouc et plastique sont devenues des équipements essentiels dans les centres de recyclage modernes, résolvant l’un des défis les plus persistants de l’industrie : séparer les composants élastiques en silicone des matières plastiques rigides. Bien que ces matériaux puissent sembler visuellement similaires après broyage, leurs propriétés physiques fondamentalement différentes — notamment l’élasticité, les coefficients de frottement et les caractéristiques de rebond — permettent une séparation mécanique précise.
Ce guide technique explique les principes de séparation par friction miroir et par rebond qui sous-tendent les machines de tri caoutchouc et plastique avancées, détaillant comment ces systèmes atteignent une pureté supérieure à 99 % sans produits chimiques, eau ni émissions environnementales.
Le défi : pourquoi le caoutchouc silicone et le plastique sont-ils difficiles à séparer ?
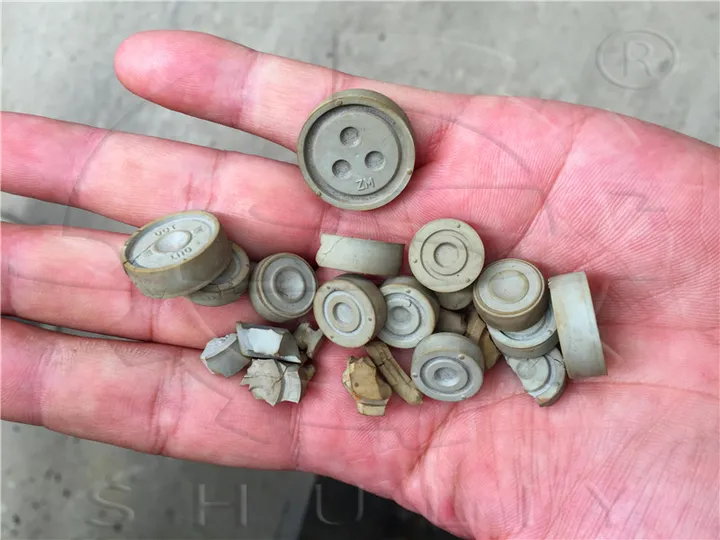
Le caoutchouc silicone et les plastiques techniques comme le PP, l’ABS et le PC coexistent souvent dans les produits en fin de vie. Les systèmes de perfusion médicale associent des flacons en PP à des joints en silicone. Les appareils électroniques intègrent des boîtiers en ABS avec des joints en caoutchouc. La fabrication d’électroménagers assemble des composants en PC avec des amortisseurs élastiques.
Les méthodes de séparation traditionnelles présentent des limitations importantes :
Tri manuel
Les opérateurs atteignent seulement 70 à 85 % de précision en traitant 50 à 100 kg par heure. Les erreurs dues à la fatigue contaminent les flux de plastique avec des fragments de caoutchouc, réduisant la valeur de la matière de 20 à 40 %.
Méthodes basées sur la densité
Le caoutchouc silicone (1,1–1,5 g/cm³) chevauche de nombreux plastiques (0,9–1,4 g/cm³), créant des inefficacités de séparation par densité.
Tri optique
Les similitudes de couleur et d’apparence entre les joints en caoutchouc noir et les boîtiers en plastique foncé mettent en échec les systèmes à caméra.
La machine de tri caoutchouc et plastique surmonte ces limitations en exploitant les propriétés physiques plutôt que les caractéristiques visuelles ou de densité.
Principe de séparation fondamental : frottement miroir et physique du rebond
La machine de tri du caoutchouc et du plastique fonctionne selon un principe physique d’une simplicité élégante : les matériaux présentant des coefficients d’élasticité et des propriétés de friction de surface différents adoptent des comportements distincts au contact d’une surface inclinée et réfléchissante.
Différences de propriétés des matériaux
| Propriété | Caoutchouc silicone | Plastique PP | Plastique ABS | Plastique PC |
|---|---|---|---|---|
| Module d'élasticité (MPa) | 1–10 | 1 300–1 800 | 2 000–2 500 | 2 200–2 400 |
| Résilience au rebond (%) | 50–80 | 5–15 | 15–25 | 20–30 |
| Coefficient de frottement | 0,8–1,2 | 0,3–0,5 | 0,4–0,6 | 0,35–0,55 |
| Dureté Shore | 20–80A | 70–80D | 75–85D | 75–85D |
Ces différences de propriétés spectaculaires — en particulier la résilience au rebond 3 à 10 fois supérieure du caoutchouc silicone par rapport aux plastiques — créent le mécanisme de séparation.
La physique de la séparation
1. Impact et compression
La matière tombante frappe la surface à une vitesse de 1,5 à 3,0 m/s. Le faible module d’élasticité du caoutchouc silicone permet une déformation importante lors de l’impact, stockant ainsi de l’énergie potentielle élastique.
2. Stockage et libération d’énergie
Les matériaux en caoutchouc se compriment de 20 à 40 % lors de l’impact et restituent l’énergie stockée sous forme de mouvement de rebond. Les plastiques subissent une compression minimale et présentent donc des vitesses de rebond beaucoup plus faibles.
3. Divergence de trajectoire due au frottement
Le coefficient de frottement plus élevé du caoutchouc silicone génère des forces tangentielles plus fortes pendant le contact. Combiné au rebond élastique, les fragments de caoutchouc atteignent des angles de lancement de 35 à 55°. Les fragments de plastique présentent un frottement et un rebond plus faibles, produisant des trajectoires de seulement 10 à 20°. Cette divergence permet une séparation efficace.
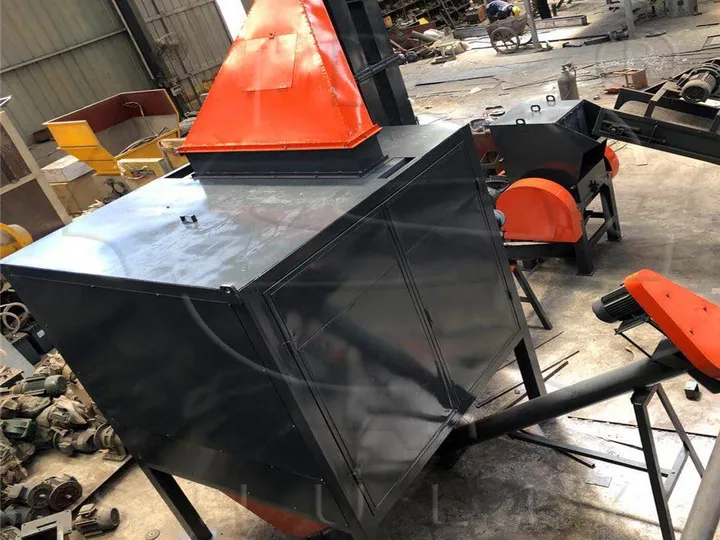
Conception de la structure et des composants de la machine
Système d’alimentation
La machine utilise un alimentateur vibrant à vitesse variable qui :
- Disperse la matière en une monocouche
- Régule le débit entre 600 et 1 200 kg/h
- Empêche les ponts et assure un flux constant
Surface de friction miroir
Spécifications de la surface
| Élément | Spécification |
|---|---|
| Matériau | Acier inoxydable 304 |
| Finition | Poli miroir, Ra 0,05–0,10 μm |
| Dimensions | 2 500 × 1 250 mm ou 3 500 × 1 800 mm |
| Inclinaison | 15–25° Réglable |
| Chromage | 50–100 μm |
Zones de collecte et de séparation
Zone 1 : Collecte du caoutchouc
- Positionnée dans la zone de collecte supérieure
- Capture les fragments de silicone avec des trajectoires de rebond de 35 à 55°
Zone 2 : Retour de la fraction mixte
- Capture la matière partiellement séparée
- Retourne automatiquement la matière pour retraitement
Zone 3 : Collecte du plastique
- Collecte les fragments de plastique rigide suivant des trajectoires descendantes
- Atteint une efficacité de collecte élevée
Système de contrôle
La machine intègre :
- Automate Siemens S7-1200
Écran tactile HMI 11 pouces
- Capteurs de vibrations
- Détecteurs de niveau de matière
- Surveillance du courant moteur
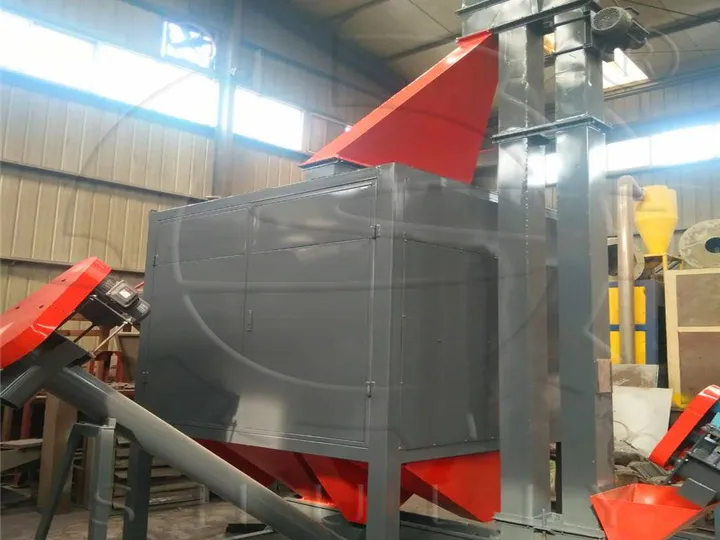
Processus de séparation : analyse étape par étape
Étape 1 : Préparation et calibrage du matériau
Exigences :
- Granulométrie de broyage : 10–50 mm
- Taux d’humidité : <5%
Contaminants métalliques retirés
Étape 2 : Alimentation contrôlée et dispersion
Le doseur vibrant répartit le matériau uniformément sur la surface de tri tout en maintenant une épaisseur de couche optimale.
Étape 3 : Séparation primaire sur surface miroir
Le processus comprend :
- Phase d’impact
- Phase de contact
- Phase de rebond
Au cours de ces étapes, les matériaux en caoutchouc et en plastique présentent des trajectoires nettement différentes.
Étape 4 : Affinage par flux d’air (optionnel)
Les systèmes avancés peuvent introduire un flux d’air transversal pour améliorer encore la pureté de la séparation.
Étape 5 : Collecte et contrôle qualité
Les flux de sortie comprennent :
- Flux de caoutchouc
- Flux de plastique
- Flux de retour
Les systèmes de contrôle en ligne vérifient la pureté en continu.
Facteurs d’optimisation des performances
Entretien de l’état de surface
| Élément | Exigence |
|---|---|
| Intervalle de nettoyage | Toutes les 8 à 12 heures |
| Méthode de nettoyage | Brosse douce + alcool isopropylique |
| Renouvellement de surface | Toutes les 2 000 à 3 000 heures |
Optimisation des paramètres de fonctionnement
| Type de matériau | Angle de surface | Fréquence de vibration | Vitesse du flux d'air | Débit |
|---|---|---|---|---|
| PP/Silicone médical | 18–20° | 20–22 Hz | 5–6 m/s | 800 kg/h |
| ABS électronique /Caoutchouc | 20–22° | 22–25 Hz | 6–7 m/s | 900 kg/h |
| Plastiques mixtes d'électroménager | 22–25° | 25–28 Hz | 7–8 m/s | 1 000 kg/h |
| Bouchons PP /Silicone de batterie | 18–20° | 18–20 Hz | 4–5 m/s | 700 kg/h |
Conditions environnementales
- Température : 15–35 °C
- Humidité : <60 % HR
Comparaison avec les technologies de séparation alternatives
| Technologie | Pureté | Débit | Coût d’exploitation | Impact environnemental | Coût d’investissement |
|---|---|---|---|---|---|
| Rebond par friction sur miroir | 99 %+ | 600–1 200 kg/h | 8–12 $/tonne | Zéro émission | 45 000–65 000 $ |
| Triage manuel | 70–85 % | 50–100 kg/h | 25–40 $/tonne | Minime | 5 000–10 000 $ |
| Flottation par densité | 85–92 % | 300–500 kg/h | 15–22 $/tonne | Production d’eaux usées | 35 000–50 000 $ |
| Triage optique | 90–95 % | 400–800 kg/h | 12–18 $/tonne | Gourmand en énergie | 60 000–90 000 $ |
| Séparation électrostatique | 95–98 % | 500–1 000 kg/h | 10–15 $/tonne | Minime | 50 000–75 000 $ |
Applications et mise en œuvre industrielle
Recyclage des déchets médicaux
Mise en œuvre type :
- SL-1250
- 800 kg/heure
- 99,2 % de pureté PP
Traitement des déchets électroniques
Mise en œuvre type :
- SL-1800
- 1 000 kg/heure
- 99,1 % de pureté ABS/PC
Récupération de batteries automobiles
Mise en œuvre type :
- 98,8 % de pureté
- Récupération de PP de qualité batterie
Conclusion
Le rubber and plastic sorting machine représente une application sophistiquée des mécanismes de friction, d’élasticité et de trajectoire. En exploitant les différences physiques radicales entre le caoutchouc silicone et les plastiques techniques, ces systèmes atteignent une pureté de séparation supérieure à 99 % sans eau, sans produits chimiques et sans émissions environnementales.
Alors que la demande mondiale de plastiques recyclés de haute pureté continue de croître, la technologie de séparation par friction et rebond jouera un rôle de plus en plus important dans les opérations modernes de recyclage et le développement de l’économie circulaire.
Articles associés
How Much Does It Cost to Run a Scrap Metal Briquette Machine Per Day?
If you plan to buy a scrap metal briquette machine, the purchase price is only part of the story. The real question is: what will it cost to run every …
Lire la suite
How Much Does a Dry Ice Pelletizer Machine Cost?
A dry ice pelletizer machine typically costs between 5,000 and 30,000 USD depending on capacity, configuration, and automation level.
Lire la suite
What Are the Maintenance Costs of an Activated Carbon Making Machine?
What are the maintenance costs of an activated carbon making machine? Learn about routine maintenance, component wear, repairs, and ways to reduce …
Lire la suiteVous planifiez une ligne avec ces machines ?
Envoyez votre besoin et nous répondrons avec le modèle, le prix et le plan de livraison.